
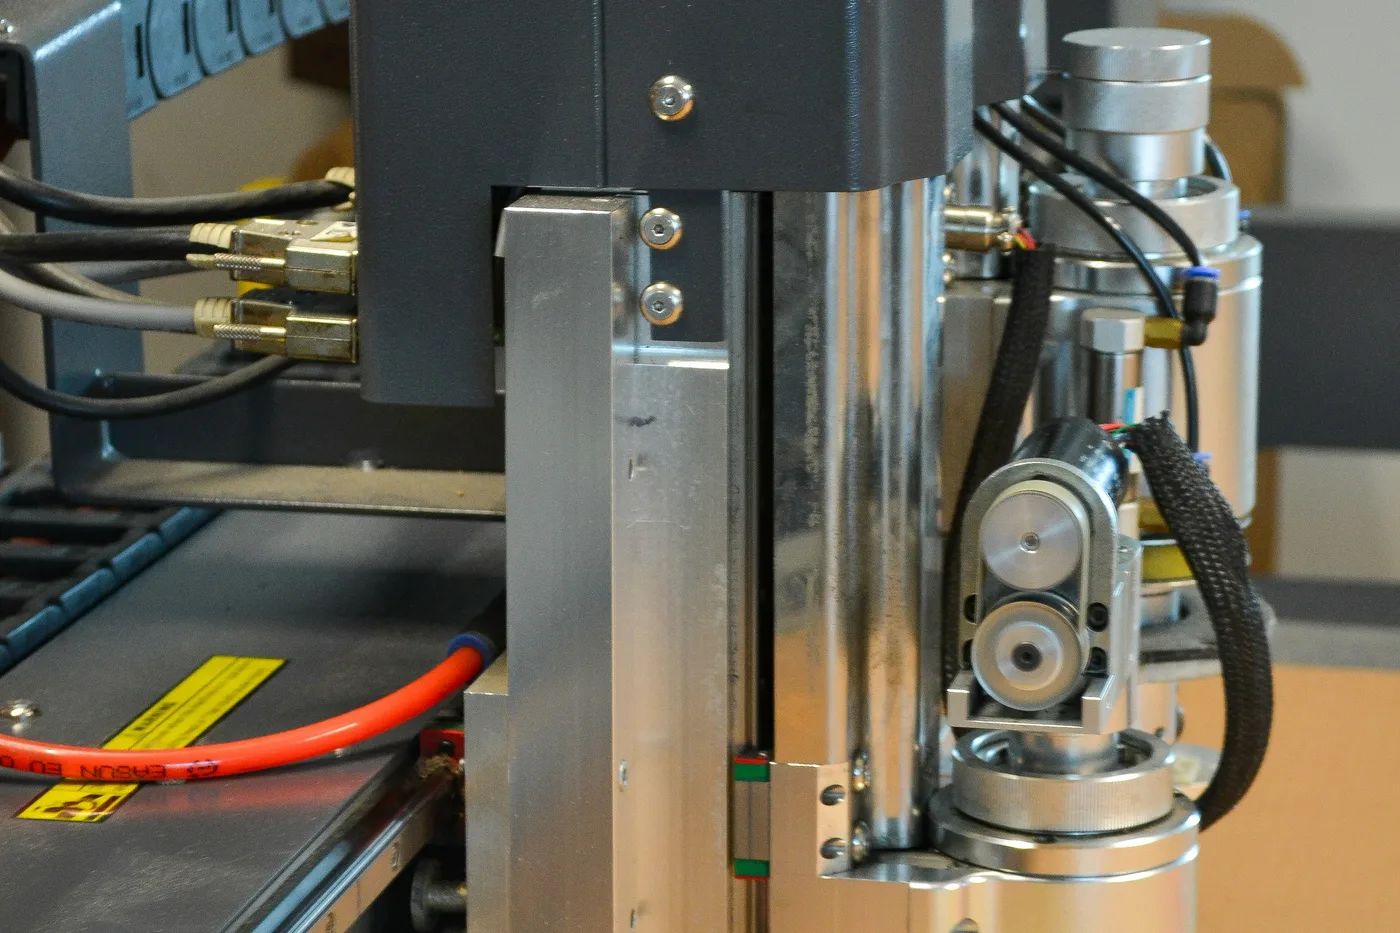
Retrofit CNC di un pantografo per il taglio di componenti ottici in vetro
Aggiornamento del controllo numerico di un pantografo per il taglio di lenti e componenti ottici: sagome importate da disegno, compensazione automatica dell'usura della punta, cambio ricetta in pochi secondi.
da 60 a 4 min
Programmazione nuova sagoma
< 20 s
Cambio ricetta esistente
±0,08 mm
Tolleranza di taglio
-71%
Scarto per usura punta
Il problema
Un'azienda che lavora vetro per applicazioni ottiche — lenti, vetrini di protezione, componenti per strumentazione — tagliava le sagome su un pantografo con controllo proprietario di fine anni '90, ormai fuori produzione. Il problema non era il pantografo in sé, meccanicamente ancora solido, ma il controllo: niente ricambi disponibili, un solo tecnico esterno capace di intervenire, e un'interfaccia che permetteva di programmare una sagoma nuova solo inserendo coordinate punto per punto da tastierino. Una forma con una ventina di raccordi richiedeva anche un'ora di programmazione, e ogni sagoma restava memorizzata solo sulla macchina — nessun archivio, nessuna copia. La preoccupazione della proprietà era semplice: se quel controllo si fosse guastato per l'ultima volta, la macchina sarebbe diventata inutilizzabile nel giro di un pomeriggio.
La soluzione
Abbiamo sostituito il controllo mantenendo meccanica, motori e la testa di taglio esistenti, per non pagare una macchina nuova quando quella vecchia tagliava ancora bene. Il nuovo controllo importa direttamente il profilo da disegno DXF: chi programma disegna la sagoma in CAD, la esporta, e il software la traduce in percorso utensile, calcolando in automatico la compensazione del raggio della punta lungo i raccordi. Una sonda di riferimento misura la posizione reale della punta a ogni cambio utensile e a intervalli programmati durante la produzione, correggendo l'offset quando la punta si usura — prima quella deriva veniva scoperta solo guardando lo scarto sui pezzi finiti. Le ricette sono ora file, archiviati e cercabili, non più stati interni di una macchina che nessuno riusciva più a leggere dall'esterno.
Dettaglio progetto
Un controllo vecchio non è solo lento, è un rischio
La meccanica di un pantografo — guide, motori, testa di taglio — dura decenni se manutenuta. Il controllo no: quando il produttore smette di supportarlo, ogni guasto elettronico diventa una scommessa su un ricambio che potrebbe non esistere più, riparato da un tecnico che a sua volta prima o poi andrà in pensione. Il vero costo di un controllo obsoleto non si vede finché non si guasta: si vede nell'ansia di chi lo tiene acceso sapendo che non può permettersi che si fermi. Per questo il retrofit ha sostituito solo l'elettronica di controllo, lasciando intatta una meccanica che non aveva nessun motivo di essere cambiata.
Dal disegno alla sagoma tagliata, senza passare dalle coordinate
Programmare punto per punto da tastierino funziona per una forma semplice, diventa impraticabile per una sagoma con raccordi e curve — è lì che nasce la maggior parte degli errori di battitura che si scoprono solo al primo taglio di prova. Importando il profilo direttamente da un file DXF, il disegno diventa la fonte unica: chi progetta la sagoma in CAD e chi la taglia lavorano sullo stesso file, senza un passaggio manuale in mezzo che può introdurre un errore. Il software calcola da solo la compensazione del raggio della punta, cioè di quanto il percorso reale deve scostarsi dal contorno disegnato perché il pezzo finito coincida col disegno — un calcolo che a mano, su un raccordo stretto, è facile sbagliare.
La punta non taglia sempre uguale
Una punta diamantata si consuma, e consumandosi taglia con un offset leggermente diverso da quello con cui è stata tarata. Su una lente questo si traduce in un bordo fuori tolleranza, scoperto di solito solo al controllo qualità finale — quando il pezzo è già stato lavorato per intero. La sonda di riferimento misura la posizione reale della punta a ogni cambio utensile e periodicamente durante il turno, e il controllo corregge l'offset prima che la deriva produca uno scarto. Non elimina l'usura, che è fisica, ma elimina la sorpresa.
Cosa è cambiato in produzione
Le sagome nuove che prima richiedevano un'ora di programmazione ora si importano da disegno in pochi minuti, comprese le verifiche a video prima del primo taglio. Le ricette esistenti si richiamano da un archivio invece che da una memoria macchina che nessuno era più in grado di consultare senza accendere il pantografo. E lo scarto dovuto alla sola usura della punta, misurato confrontando due mesi di produzione prima e dopo l'intervento, si è ridotto di oltre due terzi.
Tecnologie utilizzate
- Controllo CNC con motion control su assi servo esistenti
- Import profilo da disegno DXF con calcolo automatico percorso utensile
- Sonda di riferimento per compensazione usura punta
- Compensazione raggio utensile sui raccordi di sagoma
- Archivio ricette digitale con ricerca e versionamento
- Pannello operatore con anteprima sagoma prima del taglio
Settore
Ottica & Strumentazione di precisione
Pronti a progettare la vostra soluzione?
Ogni impianto è diverso. Il nostro team analizza il vostro processo produttivo e propone la soluzione più adatta: dalla consulenza iniziale all'integrazione finale.